
 首页 > 新闻中心 > 行业资讯
汽车轮毂涂装线高温链条油选型|杜绝漆面油污缺陷
发布日期:2026-08-31 14:30:04 来源:厦门威马工贸有限公司
汽车轮毂涂装属于高要求表面处理工艺,前处理、喷涂、烘干固化整套工序对车间洁净度要求严苛。烘干炉内部输送链条长期处在 180‑230℃高温工况,链条油挥发、结焦、滴落,是轮毂漆面出现油点、针孔、缩孔、颗粒污点的主要隐性源头。很多工厂只关注涂料与喷涂工艺,忽略高温链条油选型,反复出现漆面油污缺陷,造成批量返工、报废,拉高生产成本。
轮毂涂装烘干链条的工况难点
- 持续高温烘烤:轮毂烘干固化温度普遍 180‑230℃,链条油需要长期耐受高温,不易裂解挥发。普通链条油高温下轻组分挥发,产生油烟,残留物形成积碳,卡滞链条。
- 严禁滴油甩油:链条位于轮毂工件上方或侧方,一旦油品滴落、离心甩油,直接污染未固化漆膜,形成油污不良品。
- 避免硅类污染:含硅润滑介质会造成漆膜缩孔,轮毂涂装线链条油必须做到无硅配方,防止后续喷涂出现大面积缩孔缺陷。
- 链条长期循环运转:链条高速往复运行,承受摩擦、热氧化,油品润滑膜失效后链条磨损异响,停机检修频次增加,影响产线稼动率。
选错高温链条油带来的典型漆面缺陷
- 漆面油点、油斑:链条受热渗油滴落,附着轮毂涂层表面,烘烤后形成点状油污。
- 漆膜针孔、缩孔:油品挥发物飘至工件表面,干扰漆膜流平固化。
- 炉内积碳结块:劣质油高温结焦,硬块脱落随链条抖动掉落工件,造成颗粒不良。
- 油烟大,车间环境差:油品热裂解产生大量烟雾,污染喷涂环境,同时增加安全隐患。
很多企业遇到漆面油污问题,优先调整喷涂参数、更换油漆,问题依旧反复,根源就是烘干段链条润滑介质不匹配。
汽车轮毂涂装线高温链条油核心选型要点
1、优先选用全合成无灰无硅高温链条油
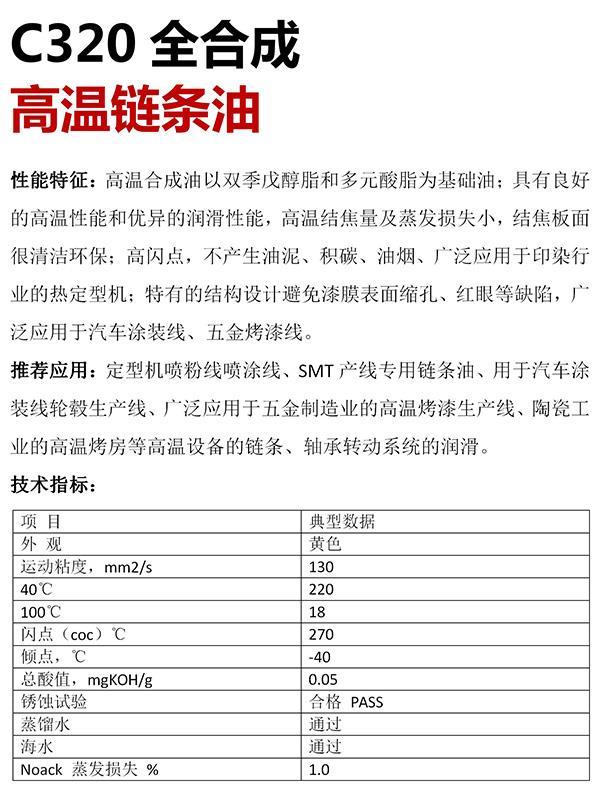
无硅配方是轮毂涂装线硬性前提,杜绝硅元素引发漆膜缩孔。全合成基础油热稳定性更强,高温挥发损失小,减少油烟与挥发物污染漆面。无灰体系,高温不易形成硬质积碳,减少碳渣脱落造成的颗粒缺陷。
2、匹配烘干炉实际工作温度
轮毂烘干常见区间 180‑230℃,链条油的使用温度要高于炉体实际温度,预留安全余量。避免油品接近极限温度快速裂解。
3、低挥发、低滴落倾向
选择蒸发损失率低的油品,减少高温挥发飘油;油膜附着力好,链条运转不易甩油滴油,从源头降低工件被污染概率。
4、抗氧化抗结焦性能优异
长期高温循环,油品不易氧化稠化,减少链条结焦、油泥堆积,延长换油周期,减少停机维护。
5、兼顾润滑与输送链条磨损防护
不能一味追求低挥发而牺牲润滑性能,链条润滑不足会出现磨损拉长、卡链,造成产线停机,影响轮毂生产节拍。
现场使用配套注意事项,进一步规避漆面油污
- 控制加注量:链条油不是加注越多越好,过量加注极易甩油滴油,严格执行 SOP 少量多次加注,保证链条浸润即可。
- 定期清理链条积碳:旧油结焦严重时,不要直接补加新油,建议做链条清洁,再投入新油品,旧积碳脱落依然会污染轮毂漆面。
- 定期检查滴油、渗油情况:观察炉内链条、接油盘,及时排查滴油隐患;接油盘定期清理,防止积油受热飞溅。
- 新油切换做好冲洗:更换不同型号链条油,务必对链条做冲洗置换,新旧油混用会加速油品劣化,诱发油污缺陷。
总结
汽车轮毂涂装线漆面油污缺陷,不一定都是涂料与喷涂设备问题,烘干输送链条高温链条油选型不当是高频诱因。选型抓住无硅、全合成、低挥发、抗结焦几个关键点,再配合规范加注维护,就可以大幅减少油点、缩孔、颗粒类不良,降低返工报废,提升轮毂涂装成品率,减少产线非计划停机。
热门资讯
-
高温链条油粘稠度越高越好?纠正选型常见误区
很多人选购高温链条油误以为粘度越高越好,其实是选型误区。本文讲解高温链条油粘度选择逻辑,介绍无积碳、不滴油高温链条油,适用于喷粉烘干线、SMT 回流焊等工况
-
高温链条润滑降本方案:低蒸发链条油减少人工补油工时
高温链条润滑降本方案,选用低蒸发链条油,降低油品消耗,减少人工补油工时,适配喷粉烤漆、SMT 回流焊、涂装烘干线等设备链条润滑。
-
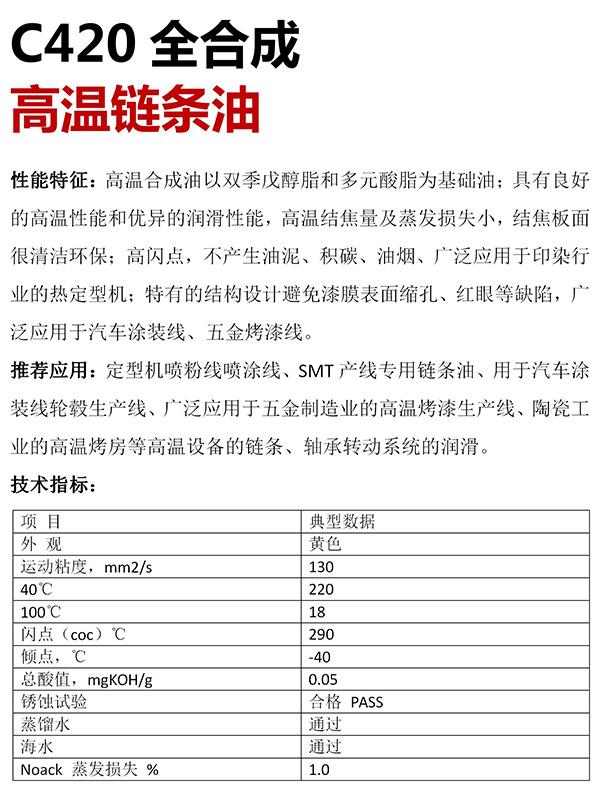
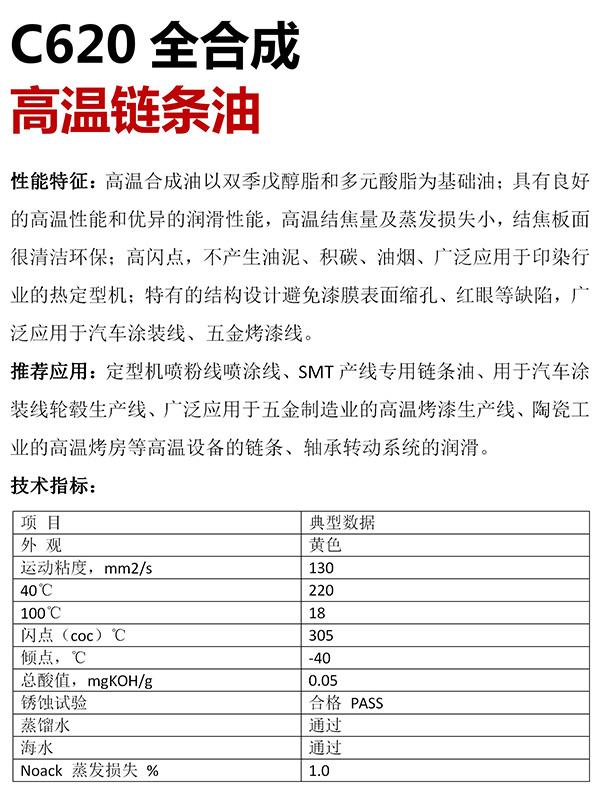
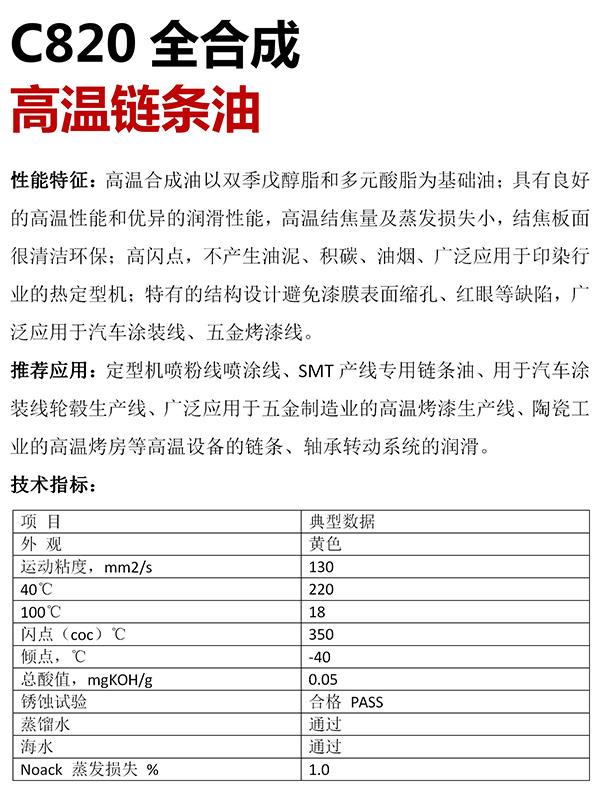
200℃/260℃/305℃/350℃工况怎么选 C320/C420/C620/C820 高温链条油
不同烘道实际工况 200℃、260℃、305℃、350℃高温环境,如何匹配南美克 C320、C420、C620、C820 高温链条油,覆盖喷涂烤漆、喷粉线、印染定型机、窑炉退火炉选型参考,降低结焦积碳,减少链条卡顿停机。
13860418566
地址: 厦门市同安区西柯路口(环东海域指挥部左侧)
电话:13860418566
传真:(86)592-2100903
邮箱:fjc899@163.com
传真:(86)592-2100903
邮箱:fjc899@163.com
版权所有 © 2026 厦门威马工贸有限公司
工信备案: 闽ICP备15022516号-1
公安备案:


